Minggu, 15 November 2015

Perbandingan Las GMAW dan Las SMAW

Definisi GMAW
Proses penyambungan dua material logam atau lebih menjadi satu melalui proses pencairan setempat, dengan menggunakan elektroda (wire rodfiller metal) yang sama dengan logam dasarnya (base metal) dan menggunakan gas pelindung (inert gas).

Gas Shielded Welding

Sejarah dan perkembangan GMAW
Proses las MIG  sukses dikembangkan oleh Battele Memorial Institute pada tahun 1948 dengan sponsor Air Reduction Company. Las MIG pertama kali dipatenkan pada tahun 1949 di Amerika Serikat untuk pengelasan alumunium. Keunggulannya adalah penggunaan elektroda yang berdiameter lebih kecil dan sumber daya tegangan konstan (constant-voltage power source) yang telah dipatenkan sebelumnya oleh H.E. Kennedy. 

Pada tahun 1953, Lyubavskii dan Novoshilov mengumumkan penggunaan proses las MIG menggunakan gas CO2 sebagai gas pelindung. Mereka juga menggunakan gas CO2 untuk mengelas besi karbon. Gas CO2 dicampur dengan Gas Argon yang dikenal  sebagai Metal Active Gas (MAG), yang kemudian berkembang menjadi proses las MAG.

Contoh Aplikasi GMAW


Proses Pengelasan GMAW memiliki performance dan hasil yang sangat baik.
Pada umumnya proses pengelasan GMAW memiliki beberapa kelebihan dan kekurangan, yaitu :

Kelebihan GMAW
Kekurangan GMAW
Efisiensi tinggi dan proses pengerjaannya cepat
Wire-feeder  memerlukan pengontrolan yang continuo
Dapat digunakan untuk semua posisi pengelasan (welding position).
Tidak menghasilkan slag atau terak, layaknya yang terjadi pada las SMAW/MMAW.

Sewaktu waktu dapat terjadi Burnback
Memiliki jumlah deposit (deposition rates) yang lebih tinggi dibandingkan SMAW.

Cacat las porositi/lubang-lubang kecil sering terjadi akibat pengunaan gas pelindung yang kualitasnya tidak baik.

Membutuhkan sedikit pembersihan setelah pengelasan


MIG vs MAG


Proses GMAW
Proses pengelasan GMAW, panas dari proses pengelasan ini dihasilkan oleh busur las yang terbentuk diantara elektroda kawat (wire electrode) dengan benda kerja. Selama proses pengelasan, elektroda akan meleleh kemudian menjadi deposit logam las dan membentuk butiran las (weld beads). Gas pelindung digunakan untuk mencegah terjadinya oksidasi  dan melindungi hasil las selama masa pembekuan (solidification).


Skema Peralatan GMAW


SMAW adalah las busur listrik dengan menggunakan elektroda berselaput (fluks). Fungsifluks pada pengelasan ini adalah membentuk slag diatas hasil lasan yang berfungsi sebagai pelindung hasil lasan dari udara(Oksigen, hidrogen,dsb) selama proses las berlangsung.  

Gambar proses SMAW.


Proses Kerja

Pada proses las elektroda terbungkus,busur api listrik yang terjadi antara ujung elektro dan
logam induk (base metal) akan menghasilkan panas. Panas inilah yang  mencairkan ujung
elektroda (kawat las) dan benda kerja secara  setempat. Dengan adanya pencairan ini 
maka kampuh las akan terisi oleh logam cair yang berasal dari elektroda dan logam induk, 
terbentuklah kawah cair, lalu membeku maka terjadilah logam lasan (weldment) dan terak 
(slag).

Jenis Elektroda

Elektroda untuk pengelasan SMAW ada berbagai macam (dipengaruhi oleh jenis fluks-nya, antara lain:
·                     Type Cellulose
·                     Type Rutile
·                     Type Acid
·                     Type Basic

Perbedaan dari ke-empat jenis elektroda diatas adalah pada lelehan elektroda selama proses pengelasan berlangsung, seperti gambar dibawah ini:
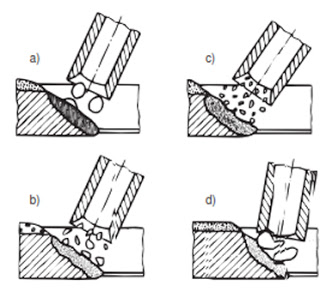

Keterangan gambar :


a. Type Cellulose 
b. Type Rutile
c. Type Acid
d. Type Basic


Pemilihan jenis elektroda akan mempengaruhi kualitas dan hasil lasan, untuk itu, selain pemilihan jenis fluks, pemilihan elektroda harus disesuaikan dengan material yang akan dilas.


Arus Listrik


Arus listrik yang digunakan untuk pengelasan SMAW adalah arus DC (Direct Current) dan arus AC (Alternating Current).
Kuntungan
Kerugian
Dapat dipakai dimana saja, diluar, dibengkel & didalam air.

Pengelasan terbatas hanya sampai sepanjang elektoda dan harus melakukan penyambungan.

Satu set dapat mengelas berbagai macam tipe dari material mild steel ke copper alloy dengan rectifier.

Set-up yang cepat dan sangat mudah untuk diatur
Setiap akan melakukan pengelasan berikutnya slag harus dibersihkan.

Pengelasan dengan segala posisi.

Elektroda tersedia dengan mudah dalam banyak ukuran dan diameter.
Tidak dapat digunakan untuk pengelasan bahan baja non - ferrous
Perlatan yang digunakan sederhana, murah dan mudah dibawa kemana-mana.

Mudah terjadi Oksidasi akibat pelindung logam cair hanya busur las dari fluks.

Tingkat kebisingan rendah
Tidak terlalu sensitif terhadap korosi, oli & gemuk.

Diameter elektroda tergantung dari tebal pelat dan posisi pengelasan.


Peralatan
·                     Mesin las (Welding Machine)
·                     Elektroda (Electrode)
·                     Alat bantu dan keselamatan

Jenis Mesin Las (Power Source)
·                     Transformator
·                     Rectifier
·                     Inverter
·                     Generator


Sabtu, 07 November 2015

Perbandingan Mobil AWD DAN 4WD

Perbandingan Mobil AWD dengan 4WD


Pengertian Mobil 4WD dan AWD. Dalam dunia otomotif terkadang ditemui istilah 4WD (Four Wheel Drive) dan AWD (All Wheel Drive). Kedua tipe mobil tersebut sebenarnya sama sama menggunakan sistem penggerak 4 roda. Konfigurasi mesin 4WD dan AWD disalurkan ke seluruh roda. Meskipun menjadi bertambah secara signifikan, tetapi drivetrain layout ini memiliki performa yang baik untuk kondisi akselerasi mobil di awal putaran. Mobil 4WD juga termasuk unggul di tempat dengan permukaan yang licin sehingga mobil jenis ini banyak digunakan sebagai mobil offroad. 4WD sendiri dibagi menjadi beberapa jenis, yaitu Full Time 4WD, Part Time 4WD, AWD (All Wheel Drive) dan Auto AWD.
Full Time 4WD artinya adalah mobil selalu dalam kondisi 4WD dan mempunyai pilihan low gear dan high gear. Kemudian Part Time AWD artinya memiliki penggerak roda yang diapat diswitch menjadi 2WD dengan settingan low gear dan high gear tetap ada. AWD berarti mobil selalu dalam kondisi semua roda menjadi penggerak serta tidak ada settingan untuk low gear ataupun high gear. Sedangkan Auto AWD, mobil dapat diswitch ke sistem 2WD dan 4WD secara otomatis sesuai jalan yang dilalui. Contoh mobil yang menggunakan sistem 4WD adalah New Chevrolet Colorado 2014.
Sistem 4WD dan AWD sebenarnya memiliki fungsi yang sama yaitu untuk memaksimalkan traksi dari keempat roda secara bersamaan. Sistem yang baik dapat memuntahkan torsi yang maksimal pada roda tanpa kemungkinan selip. Torsi adalah gaya yang dihasilkan mesin saat pertama kali melaju dari posisi diam. Oleh karena itulah biasanya mobil-mobil offroad memiliki torsi yang besar dengan sistem penggerak yang baik di roda-rodanya. Traksi sendiri adalah daya maksimum yang dapat diberikan roda terhadap permukaan yang dilintasi. Semakin baik traksi yang bisa diberikan maka semakin tinggi pula daya yang diberkan roda terhadap permukaan untuk menggerakkan mobil.
Traksi dipengaruhi beberapa hal, di antaranya adalah
·         Berat beban yang diterima oleh roda. Semakin berat beban, maka traksi akan semakin baik. Beban roda sendiri dapat berubah di tikungan yaitu saat bobot mobil berpindah pada sisi terluar.
·         Jenis roda yang digunakan dan permukaan yang dilewati oleh mobil. Contohnya adalah ban pacul atau ban off-road memiliki traksi yang lebih baik di lintasan berlumpur dibandingkan dengan ban biasa.

Kelebihan 4WD
Kekurangan 4WD
·         Memiliki traksi yang baik dalam kondisi offroad
·         Menambah beban mobil dan kerumitan mobil
·         Penggunaan 4WD dapat dimatikan untuk meningkatkan efisiensi bahan bakar.
·         Harga relatif lebih mahal dibandingkan dengan model 2WD

Kelebihan AWD
Kekurangan AWD
·         Dapat meningkatkan kualitas grip ban dan handling mobil dalam berbagai macam kondisi
·         Efisiensi bahan bakar menjadi berkurang

·         Memiliki traksi yang lebih baik
·         Menambahkan beban mobil dan kerumitan mobil
Sistem AWD selalu berkerja terus menerus
Kurang maksimal digunakan dalam medan offroad yang ekstreem seperti jalanan menanjak dan bersalju


Referensi : http://otonity.com/5816/perbedaan-mobil-4x4-awd-2wd-dan-4wd.html

Minggu, 18 Oktober 2015

Elektroplating

ELECTROPLATING

Pengertian Electroplating
            Dalam teknologi pengerjaan logam, proses electroplating dikategorikan sebagai proses pengerjaan akhir (metal finishing). Secara sederhana, electroplating dapat diartikan sebagai proses pelapisan logam, dengan menggunakan  bantuan arus listrik dan senyawa kimia tertentu guna memindahkan partikel logam pelapis ke material yang hendak dilapis.Pelapisan logam dapat berupa lapis seng (zink), galvanis, perak, emas, brass, tembaga, nikel dan krom. Penggunaan lapisan tersebut disesuaikan dengan kebutuhan dan kegunaan masing-masing material.
            Perbedaan utama dari pelapisan tersebut selain anoda yang digunakan, adalah larutan elektrolisisnya. Dalam penelitian yang baru belakangan ini (tahun 2004), dilakukan oleh Tadashi Doi dan Kazunari Mizumoto, mereka menemukan larutan baru (elektrolisis) yang dinamakan larutan citrate ( kekerasan deposit mencapai 440 VHN).
            Proses electroplating mengubah sifat fisik, mekanik, dan sifat teknologi suatu material.Salah satu contoh perubahan fisik ketika material dilapis dengan nikel adalah bertambahnya daya tahan material tersebut terhadap korosi, serta bertambahnya kapasitas konduktifitasnya.Adapun dalam sifat mekanik, terjadi perubahan kekuatan tarik maupun tekan dari suatu material sesudah mengalami pelapisan dibandingkan sebelumnya.Karena itu, tujuan pelapisan logam tidak luput dari tiga hal, yaitu untuk meningkatkan sifat teknis/mekanis dari suatu logam, yang kedua melindungi logam dari korosi, dan ketiga memperindah tampilan (decorative).

Prinsip Dasar Electroplating
            Kita mengenal istilah anoda, katoda, larutan elektrolit.Ketiga istilah tersebut digunakan seluruh literatur yang berhubungan dengan pelapisan material khususnya logam dan diilustrasikan seperti pada Gambar 1.
·        Anoda adalah terminal positif, dihubungkan dengan kutub positif dari sumber arus listrik. Anoda dalam larutan elektrolit ada yang larut dan ada yang tidak. Anoda yang tidak larut berfungsi sebagai penghantar arus listrik saja., sedangkan anoda yang larut berfungsi selain penghantar arus listrik, juga sebagai bahan baku pelapis

Gambar 1. Anoda, Katoda, dan Elektrolit
·        Katoda dapat diartikan sebagai benda kerja yang akan dilapisi, dihubungkan dengan kutub negatif dari sumber arus listrik.
·        Elektrolit berupa larutan  yang molekulnya dapat larut dalam air dan terurai menjadi partikel-partikel yang bermuatan positf atau negatif.
Karena electroplating adalah suatu proses yang menghasilkan lapisan tipis logam di atas permukaan logam lainnya dengan cara elektrolisis, maka perlu kita ketahui skema proses electroplating tersebut.

Skema Proses Electroplating
            Perpindahan ion logam dengan bantuan arus listrik melalui larutan elektrolit sehinnga ion logam mengendap pada benda padat yang akan dilapisi. Ion logam diperoleh dari elektrolit maupun berasal dari pelarutan anoda logam di dalam elektrolit.Pengendapan terjadi pada benda kerja yang berlaku sebagai katoda.

Gambar 2. Skema proses electroplating
            Reaksi kimia yang terjadi pada proses electroplating seperti yang terlihat pada Gambar 2 dapat dijelaskan sebagai berikut:
Pada KATODA
Pembentukan lapisan Nikel
Ni2+(aq)­ + 2e­­­­- →Ni (s)
Pembentukan gas Hidrogen
2H+(aq)­ + 2e­­­­- →H2 (g)
Reduksi oksigen terlarut
½ O2 (g) + 2H+ →H2O (l)

Mekanisme terjadinya pelapisan logam adalah dimulai dari dikelilinginya ion-ion logam oleh molekul-molekul pelarut yang mengalami polarisai.Di dekat permukaan katoda, terbentuk daerah Electrical Double Layer (EDL) yang bertindak seperti lapisan dielektrik. Adanya lapisan EDL  memberi beban tambahan bagi ion-ion untuk menembusnya. Dengan gaya dorong beda potensial listrik dan dibantu oleh reaski-reaksi kimia, ion-ion logam akan menuju permukaan katoda dan menangkap electron dari katoda, sambil mendeposisikan diri di permukaan katoda. Dalam kondisi equilibrium, setelah ion-ion mengalami discharge menjadi atom-atom kemudian akan menempatkan diri pada permukaan katoda dengan mula-mula menyesuaikan mengikuti susunan atom dari material katoda.

Variasi Electroplating
a.                  Elektroplating Tembaga-Nikel-Khrom
Proses pelapisan tembaga-nikel-khrom terhadap logam ferro atau kuningan sebagai logam yang dilapis adalah satu cara untuk melindungi logam terhadap serangan korosi dan untuk mendapatkan sifat dekoratif. Cara pelapisan tembaga-nikel-khrom dengan metode elektroplating adalah sebagai berikut:Pelapisan menggunakan arus searah. Cara kerjanya mirip dengan elektrolisa, dimana logam pelapis bertindak sebagai anoda,sedangkan logam dasarnya sebagai katoda. Cara terakhir ini yang disertai dengan perlakuan awal terhadap benda kerja yang baik mempunyai berbagai keuntungan dibandingkan dengan cara-cara yang lain.
Keuntungan-keuntungan tersebut antara lain:
a. Lapisan relatif tipis.
b. Ketebalan dapat dikontrol.
c. Permukaan lapisan lebih halus.
d. Hemat dilihat dari pemakaian logam khrom.
Pengerjaan elektroplating tembaga-nikel-khrom pada dasarnya terbagi atas tiga proses yaitu perlakuan awal, proses pelapisan dan proses pengolahan akhir hasil elektroplating.Proses elektroplating ini terdapat tiga jenis proses pelapisan yaitu yang pertama adalah pelapisan logam dengan Tembaga, lalu dilanjutkan dengan pelapisan Nikel dan yang terakhir benda dilapis dengan Khrom.
b.                  Pelapisan Tembaga
Tembaga atau Cuprum (Cu) merupakan logam yang banyak sekali digunakan, karena mempunyai sifat hantaran arus dan panas yang baik.Tembaga digunakan untuk pelapisan dasar karena dapat menutup permukaan bahan yang dilapis dengan baik.Pelapisan dasar tembaga dipelukan untuk pelapisan lanjut dengan nikel yang kemudian yang kemudian dilakukan pelapisan akhir khrom.
Aplikasi yang paling penting dari pelapisan tembaga adalah sebagai suatu lapisan dasar pada pelapisan baja sebelum dilapisi tembaga dari larutan asam yang biasanya diikuti pelapisan nikel dan khrom.Tembaga digunakan sebagai suatu lapisan awal untuk mendapatkan pelekatan yang bagus dan melindungi baja dari serangan keasaman larutan tembaga sulfat.Alasan pemilihan plating tembaga untuk aplikasi ini karena sifat penutupan lapisan yang bagus dan daya tembus yang tinggi.
Ø  Sifat-sifat Fisika Tembaga
1.Logam berwarna kemerah-merahan dan berkilauan
2.Dapat ditempa, dibengkokan dan merupakan penghantar panas dan listrik
3.Titik leleh : 1.0830C, titik didih : 2.3010C
4.Berat jenis tembaga sekitar 8,92 gr/cm3
Ø  Sifat-sifat Kimia Tembaga
1.Dalam udara kering sukar teroksidasi, akan tetapi jika dipanaskan akan membentuk oksida tembaga (CuO)
2.Dalam udara lembab akan diubah menjadi senyawa karbonat atau karat basa, menurut reaksi 2Cu + O2 + CO2 + H2O → (CuOH)2 CO3
3.Tidak dapat bereaksi dengan larutan HCl encer maupun H2SO4 encer
4.Dapat bereaksi dengan H2SO4 pekat maupun HNO3 encer dan pekat
Cu + H2SO4 → CuSO4 +2H2O + SO2 Cu + 4HNO3 pekat → Cu(NO3)2 + 2H2O + 2NO2 3Cu + 8HNO3 encer → 3Cu(NO3)2 + 4H2O + 2NO
5.Pada umumnya lapisan Tembaga adalah lapisan dasar yang harus dilapisi lagi dengan Nikel atau Khrom. Pada prinsipnya ini merupakan proses pengendapan logam secara elektrokimia,digunakan listrik arus searah (DC). Jenis elektrolit yang digunakan adalah tipe alkali dan tipe asam.
c.                  Pelapisan Krom
            Pelapisan krom adalah suatu perlakuan akhir menggunakanelektroplating oleh kromium.Pelapisan dengan krom dapat dilakukan pada berbagai jenis logam seperti besi, baja, atau tembaga. Pelapisan krom juga dapat dilakukan pada plastik atau jenis benda lain yang bukan logam, dengan persyaratan bahwa benda tersebut harus dicat dengan cat yang mengandung logam sehingga dapat mengalirkan listrik.
·                    Cara Pelapisan Krom
            Pelapisan krom menggunakan bahan dasar asam kromat, dan asam sulfat sebagai bahan pemicu arus, dengan perbandingan campuran yang tertentu.Perbandingan yang umum bisa 100:1 sampai 400:1. Jika perbandingannya menyimpang dari ketentuan biasanya akan menghasilkan lapisan yang tidak sesuai dengan yang diharapkan.Faktor lain yang sangat berpengaruh pada proses pelapisan krom ini adalah temperatur cairan dan besar arus listrik yang mengalir sewaktu melakukan pelapisan. Temperatur pelapisan bervariasi antara 35 °C sampai 60 °C dengan besar perbandingan besar arus 18 A/dm2 sampai 27 A/dm2.
             Elektroda yang digunakan pada pelapisan krom ini adalah timbal (Pb) sebagai anoda (kutub positif) dan benda yang akan dilapis sebagai katoda(kutub negatif). Jarak antara elektroda tersebut antara 9 cm sampai 29 cm. Sumber listrik yang digunakan adalah arus searah antara 10 – 25 Volt, atau bisa juga menggunakan aki mobil.
·                    Klasifikasi Pelapisan Krom
            Pelapisan krom dapat diklasifikasikan menjadi 2 macam, yaitu :
1.    Pelapisan dekoratif
               Pada pelapisan ini umumnya logam (benda kerja) terlebih dahulu dilapisi dengan tembaga kemudian nikel dan akhirnya krom. Tebal lapisan krom dekoratif umumnya berkisar antara 0.25 – 0.50 mikron.
2.    Pelapisan krom keras
               Pelapisan ini sering disebut industrial krom, yaitu pelapisan krom yang memanfaatkan sifat-sifat krom untuk mendapatkan sifat-sifat seperti : tahan panas, aus, erosi, korosi dan koefisien gesk rendah. Pada pelapisan krom keras, krom diendapkan pada logam dasar secara langsung tanpa melalui pelapisan perantara.  Biasanya pelapisan ini lebih tebal daripada pelapisan dekoratif. Berbeda dengan lapisan tembaga dan nikel dimana logam yang berfungsi sebagai anoda yaitu tembaga dan nikel. Untuk pelapisan krom, logam krom tidak akan berfungsi dengan baik sebagai anoda, sehingga dalam pelapisan krom digunakan anoda yang tidak larut yaitu lead (Pb).